Жаңалықтар

Туоюань металы металды өңдеу үшін қандай сапаны тексереді?

Өңделген бөлік жинаққа сәйкес келеді немесе ол сәйкес келмейді және ортаңғы позиция жоқ. Дәл өңдеуде бұл шешім соңғы операция аяқталғанға дейін көп уақыт бұрын орындалады. Сызба оқылған кезде, материал келгенде, машинадан бірінші бұйым шыққанда және оператор партияның ортасында өлшеуді қабылдағанда шешіледі.


Неліктен өңдеу сапасын соңғы тексеруге қалдыруға болмайды?

Компоненттердің партиясы соңғы тексеруге жеткенше, қымбат шешімдер қабылданып қойған. Материал жұмсалды, машина сағаттары жұмсалды және көптеген жағдайларда әрлеу операциясы қолданылды. Диаметр сол кезде қате болса, партия қосымша өңдеуі бар сынықтар болып табылады. Сатып алушыны шын мәнінде қорғайтын бақылау процесте ертерек отырады: сызбаны қарау кезінде, бірінші мақалада және өндіріс жұмыс істеп тұрған кезде машинада. Одан кейінгінің бәрі түзету емес, растау.


Inspection


Біз әрбір жобада қолданатын тексеру тізбегі

1. Сызба және талаптарды қарау

Машинаны орнатпас бұрын сызба технологиялық маршрутқа қарсы оқылады. Біз қандай өлшемдердің жұмыс істейтінін, қай беттердің сәйкес келетінін, деректер нүктелерінің қайда орналасқанын және тағайындалған жабдықпен төзімділік стекке қол жеткізуге болатынын тексереміз. Функцияны сызу тәсілімен өлшеу мүмкін болмаған жағдайда немесе процесс ұстай алатындан жоғары төзімділік ескертусіз келтірілген болса, біз оны металл кесу алдында сатып алушымен бірге көтереміз. Бұл кезең тегін; өндірістен кейін бірдей әңгіме болмайды.

2. Кіріс материалдарын тексеру

Штанга қоры материал сертификатымен келеді және сертификат сорты, күйі және күйі бойынша сатып алу спецификациясына сәйкес тексеріледі. Алюминий 6061 және 7075, жез C360 және C260, тот баспайтын 303, 304 және 316L және титан - біз жиі көретін сорттар. Қолданба қауіпсіздікке қатысты болса, біз үлгідегі қаттылықты растаймыз және дайын бөлікті ыстыққа немесе оның шыққан бөлігіне қарай байқауға болатындай партия анықтамасын сақтаймыз.

3. Бірінші мақаланы тексеру

Бірінші мақала бүкіл тәртіптегі ең маңызды өлшем болып табылады. Ол сыни өлшемдермен ғана емес, толық сызбамен тексеріледі және өту немесе сәтсіздік белгісінен гөрі нақты өлшенген мәндермен хабарланады. Сатып алушылар әдетте осы есеп бойынша өнімді бекітеді. Біз бірінші мақаланы сатып алушы сұраған кезде жазбаша мақұлдау алғанша ұстаймыз, осылайша сипаттамаға жауапкершілік екі жақта да анық болады.

4. Процесс барысындағы тексерулер

Іске қосу кезінде өлшемдер оператордың қалауы бойынша емес, анықталған жиілікте өлшенеді. Қосулыбұрылған бөліктер, бұл әдетте әр құралдың өзгеруі кезінде және олардың арасындағы аралықта диаметр мен ұзындық мүмкіндіктерін білдіреді; фрезерленген бөлшектерде, қондыруды жүзеге асыратын орны мен тереңдік ерекшеліктері. Басқару жолағынан тыс кез келген дрейф жүгіруді тоқтатады және қосымша материал салынбай тұрып реттеуді іске қосады.

5. Қорытынды тексеру және құжаттама

Қорытынды тексеру сызбаға және бекітілген бірінші бапқа сәйкес жүргізіледі. Біздің тексеру аймағымыздағы құралдарға координаттарды өлшейтін машина, құрал микроскопы, көп буынды өлшейтін иық, биіктік өлшегіштер, теру индикаторлары, гранитті беттік пластина және кедір-бұдыр сынағыш кіреді. Біздің жұмысымызда өлшемдік дәлдік әдетте плюс немесе минус 0,01 мм және 0,005 мм шамасында ұсталады, мұнда сызба оны талап етеді, беттің кедір-бұдырлығы беттің функциясына байланысты Ra 0,4-тен 3,2 микрометрге дейін.

6. Жеткізу алдындағы тексеру

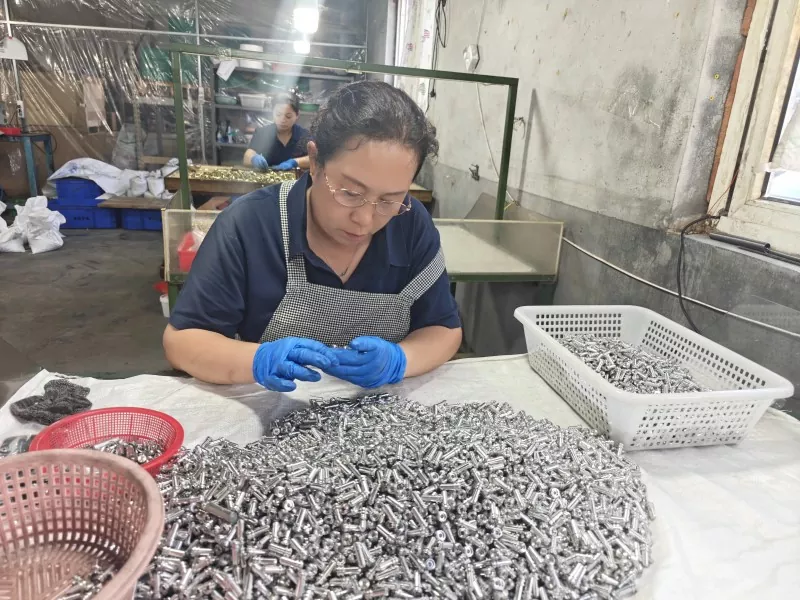
Жөнелтуді буып-түю алдында олардың саны, аяқталуы, жіптің күйі және таңбалануы тапсырысқа сәйкес тексеріліп, оралған тауарлардың фотосуреттері алынады. Халықаралық тапсырыстар үшін бұл елдегіге қарағанда маңыздырақ, өйткені межелі жерде табылған жетіспейтін деталь екі ғимарат арасындағы қысқа сапарға емес, толық қайтаруға жұмсалады.


Қатысты жаңалықтар
Маған хабарлама қалдырыңыз
X
Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз.Құпиялылық саясаты
ҚабылдамауҚабылдау