Өнімдер
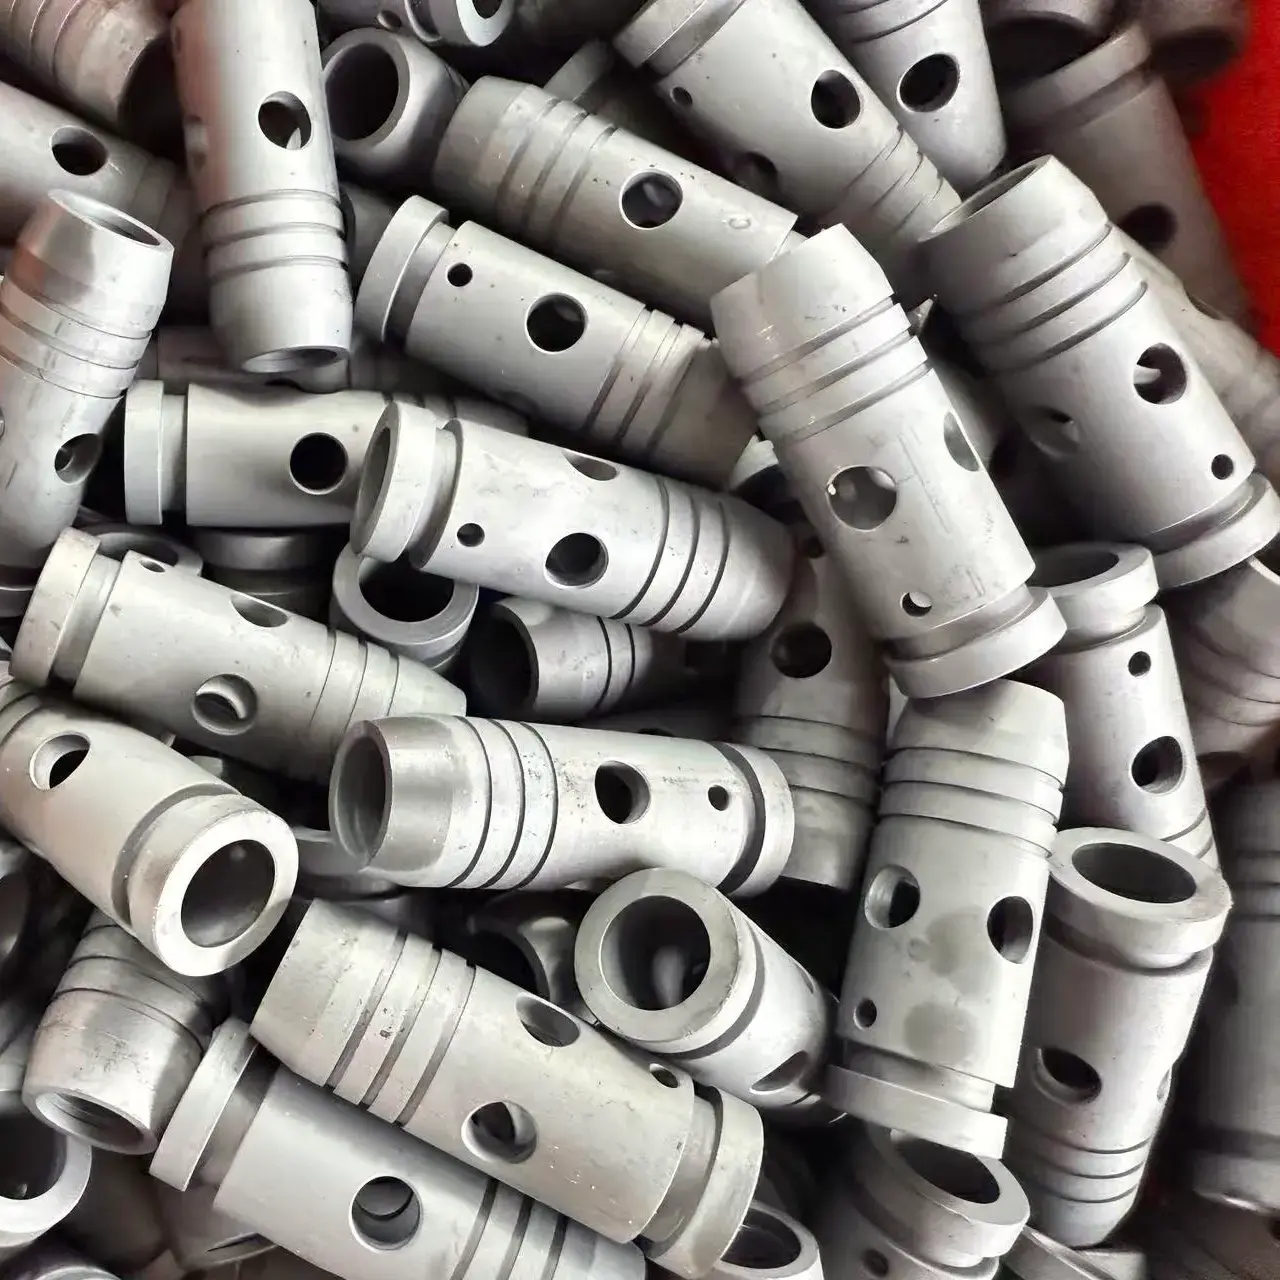
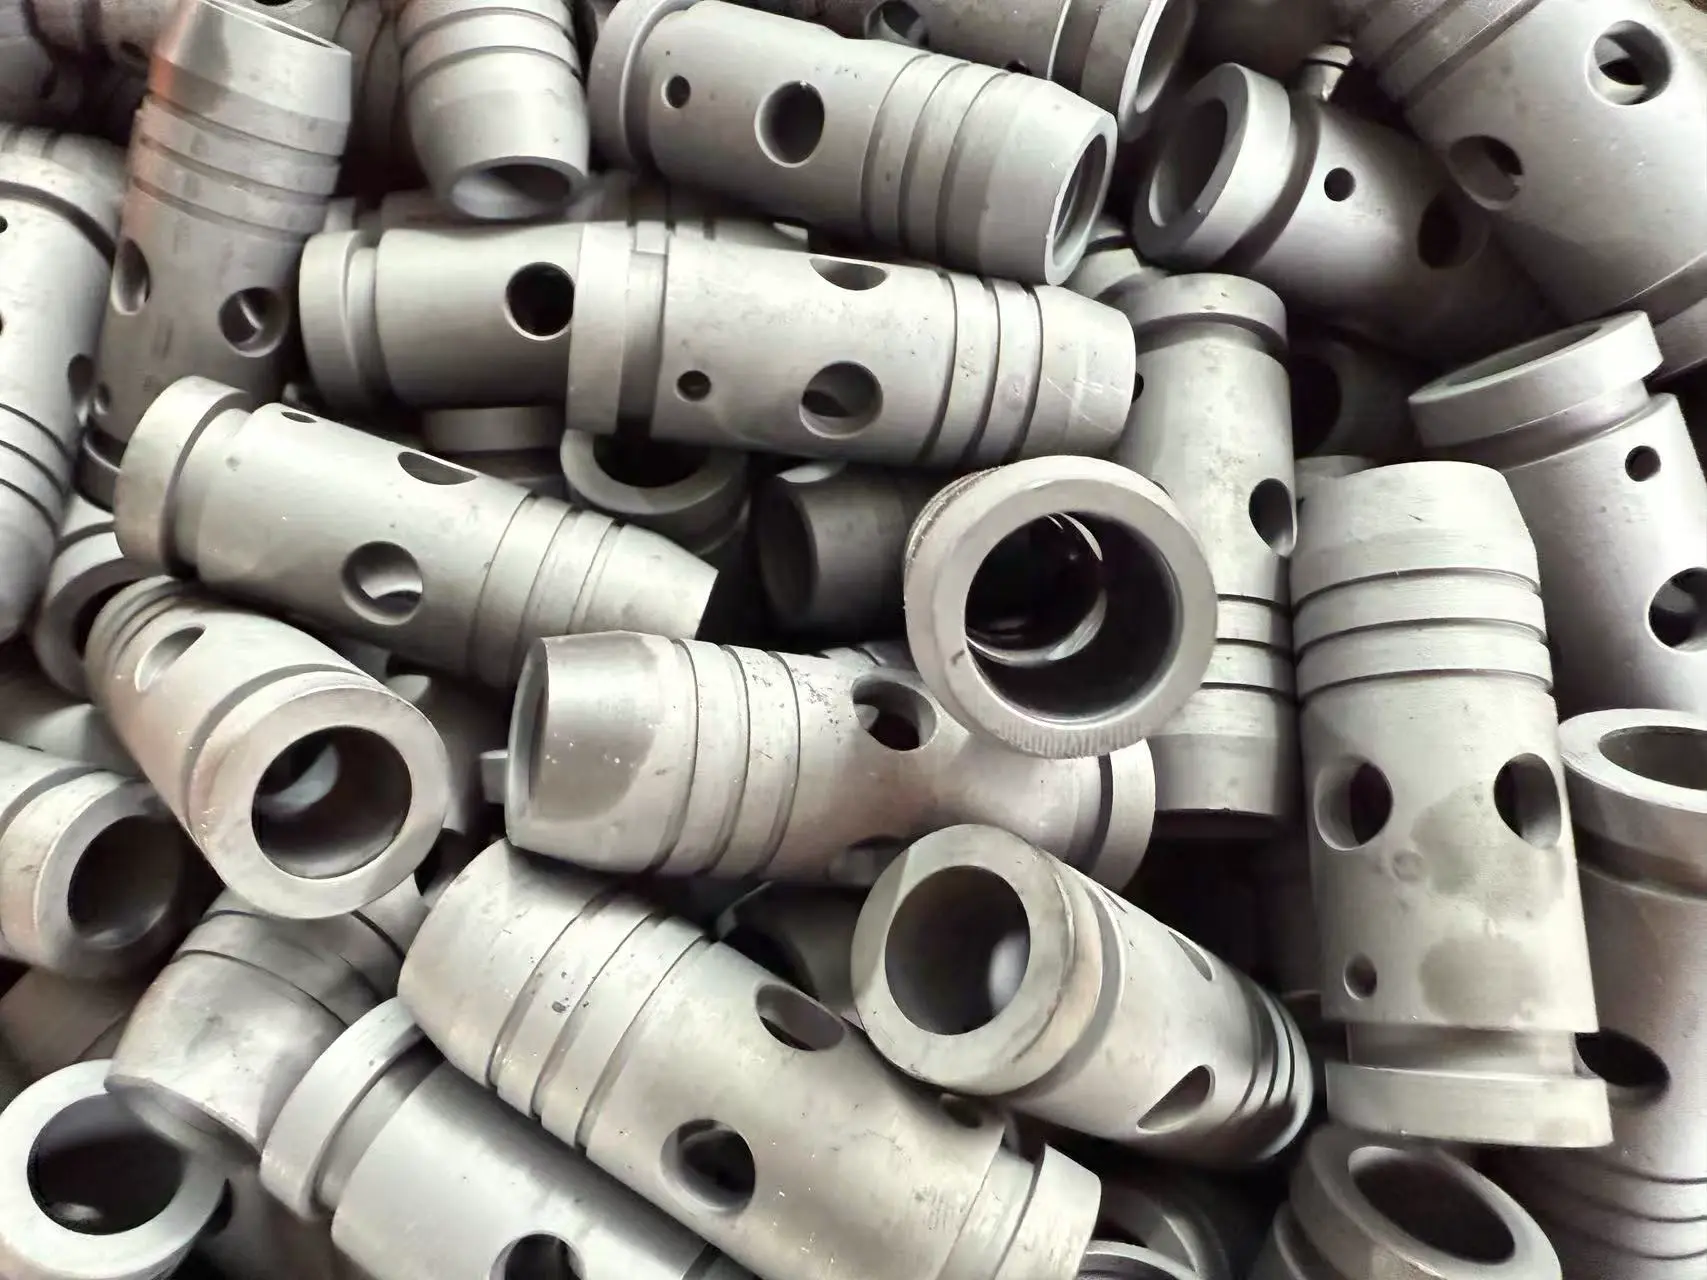
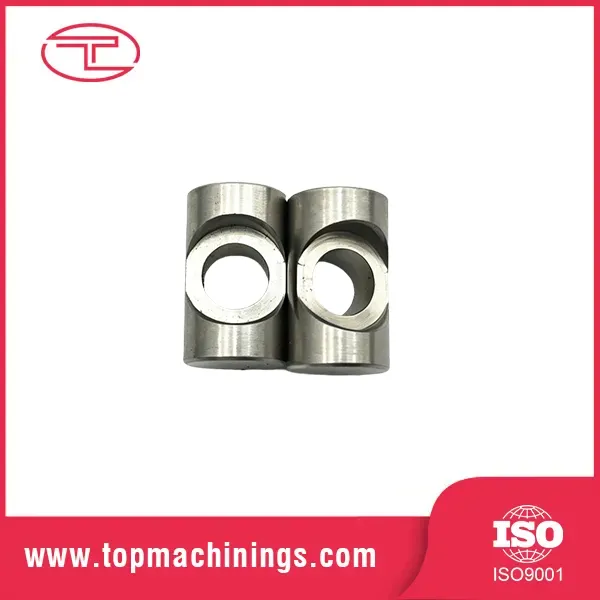
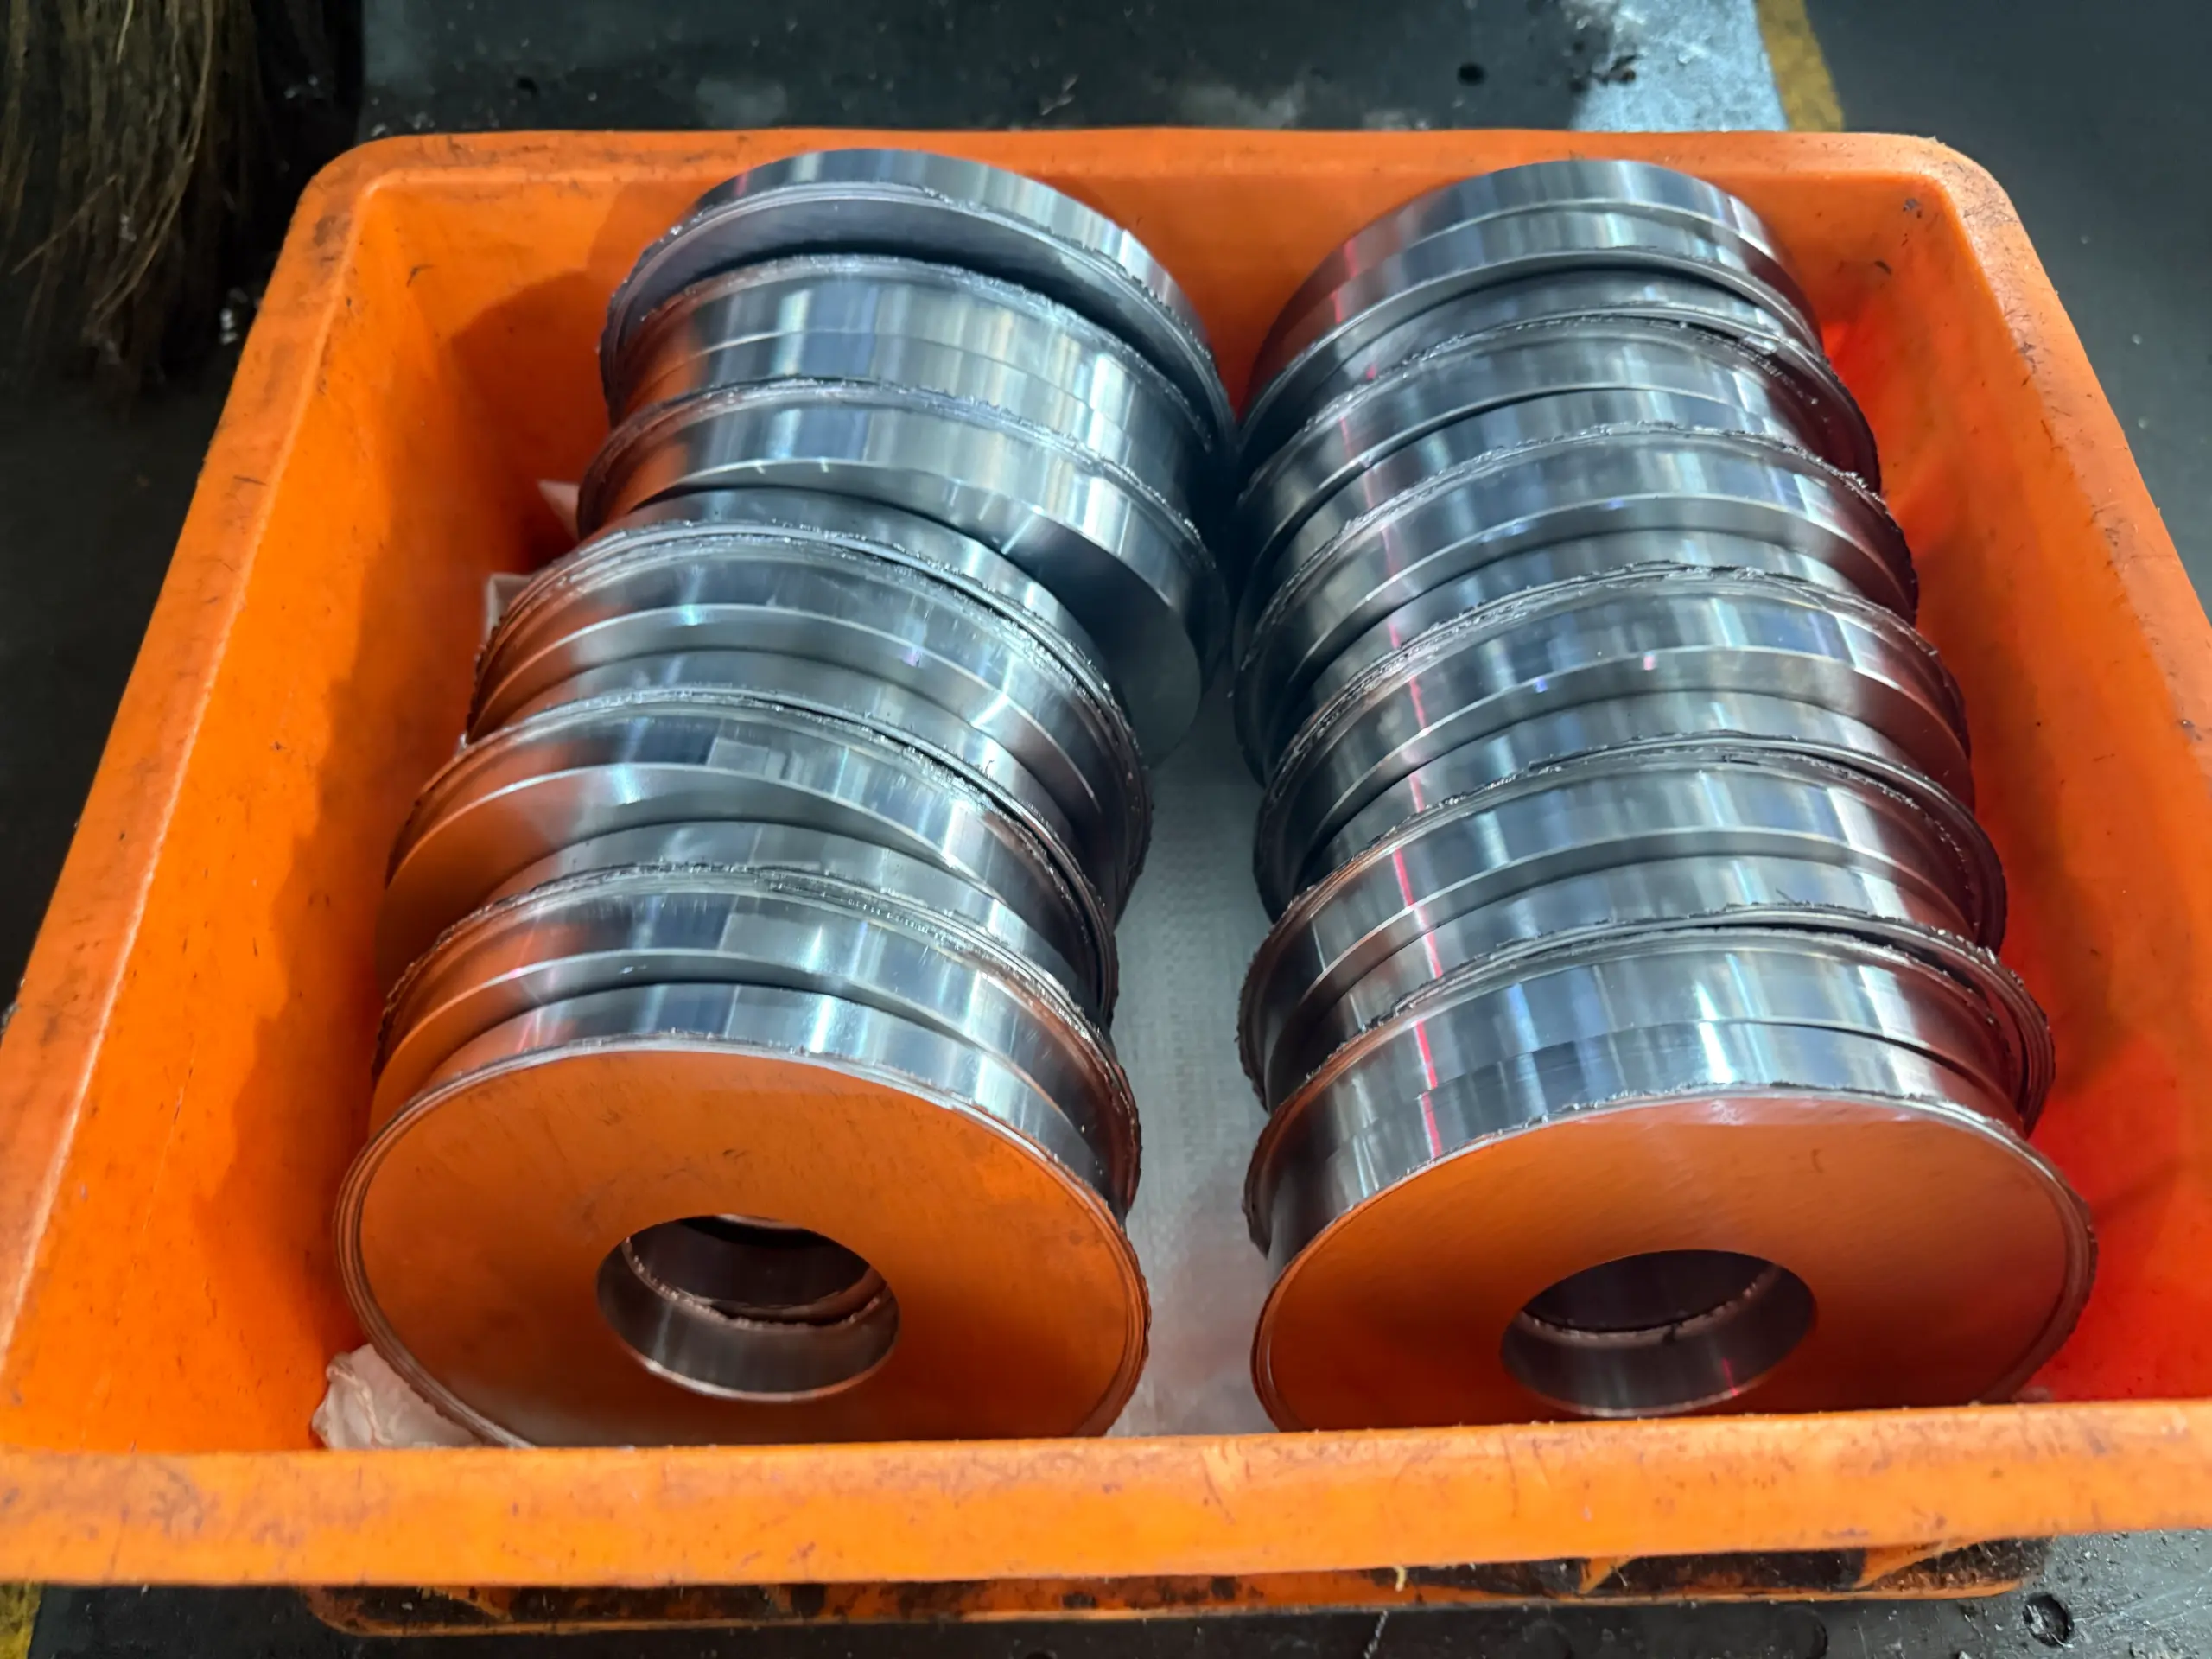
Дәл бұрылатын қуыс цилиндр құрамдас бөлігі
  • Дәл бұрылатын қуыс цилиндр құрамдас бөлігіДәл бұрылатын қуыс цилиндр құрамдас бөлігі

Дәл бұрылатын қуыс цилиндр құрамдас бөлігі

Tuoyuan Metal Қытайда дәл бұрылатын қуыс цилиндр компонентін жоғары жылдамдықты CNC токарь станоктарында, қабырғасының қалыңдығы 0,05 мм болатын 5 мм-ден 80 мм-ге дейін ± 0,01 мм-ге дейінгі бұрғылау саңылауларын өңдейді. Жұмсақ иектерде жұқа қабырғалар жоспарланған, сондықтан патрон босаған кезде бөлік кері серпілмейді. Сызбаны жіберіңіз, біз дәйексөз келтірмес бұрын мүмкін болатын қабырға қалыңдығын, саңылаулардың арақатынасын және процесті растаймыз.
    Рейтинг: 5.0
    (Рейтинг саны: 1)

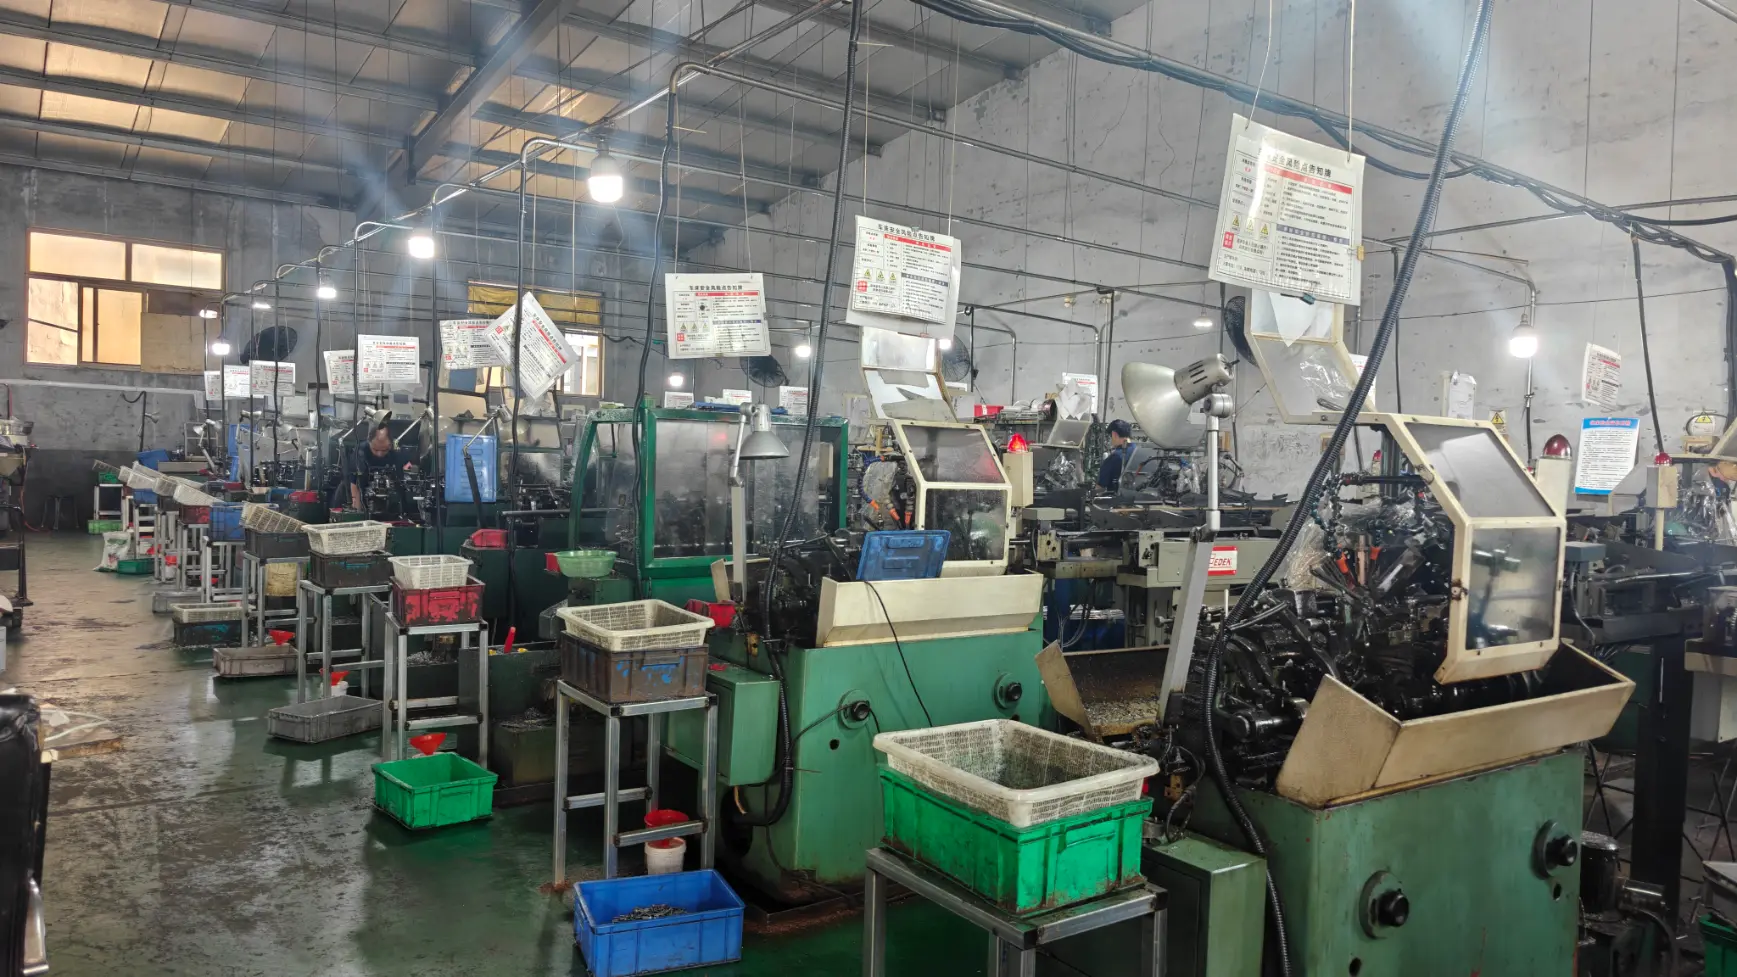
    Tuoyuan Metal Циндаодағы Цимо ауданындағы бір шатырдың астындағы қос шпиндельді станоктар мен өңдеу орталықтарында дәл бұрылатын қуыс цилиндр компонентін айналдырады. Бұрғылау, жону және қайталама операциялар бір технологиялық парақта қалады, сондықтан саңылау мен сыртқы диаметр бірдей негізгі сызықпен өлшенеді. Сызбаны жіберіңіз және баға ұсынысы процесс жоспарымен, бірінші мақала есебімен және іске қосылатын томдардың бағасымен бірге келеді. Материалдық сертификаттар және OEM орауыштары әр жөнелтіліммен бірге жүреді.

    Өнім ерекшеліктері

    Бұл қуыс цилиндрлік бөлшектер саңылау дәлдігі, қабырға қалыңдығы және ішкі және сыртқы беттер арасындағы туралау қажет болатын жинақтарда қолданылады.

    1. Тесіктерді дәл бақылау

    Саңылаудың диаметрі стандартты түрде ±0,01 мм дейін басқарылады, таңдалған мүмкіндіктер үшін ± 0,005 мм қол жетімді. Өлшемдер тек кіреберіс аймағын тексерудің орнына тесік тереңдігі арқылы қабылданады, бұл ішкі бет бойындағы өлшемдік өзгерістерді анықтауға көмектеседі.

    2. Жұқа қабырғаны тұрақты өңдеу

    Жұқа қабырғалы бөлшектер патроннан босағаннан кейін деформацияны азайту үшін қолайлы қысу әдістерімен өңделеді. Процесс қажет болған жағдайда бұралған жақтарды пайдаланады, бұл қысқыш күштің айналаға таралуына мүмкіндік береді.

    3. Қабырғаның тұрақты қалыңдығы

    Қабырғаның өзгеруі 0,05 мм шегінде бақыланады және айналадағы бірнеше позицияларда тексеріледі. Бұл тексеру әдісі жөнелту алдында орталықтан тыс тесіктерді анықтауға көмектеседі.


    Техникалық сипаттамалар

    Аты Дәл бұрылатын қуыс цилиндр компоненті
    Материал 304/316/316L тот баспайтын, 1045 көміртекті болат, 6061/7075 алюминий, жез, қола
    Сыртқы диаметрі 8мм - 200мм
    Саңылау диаметрі 5мм - 180мм
    Қабырғасының қалыңдығы 1,0 мм - 30 мм; шолу кезінде жұқа
    Ұзындығы 5мм - 500мм
    Тесіктерге төзімділік ±0,01 мм стандарт; Таңдалған мүмкіндіктерде ±0,005 мм
    Дөңгелектік 0,01 мм стандартты
    Қабырғадағы вариация 0,05 мм ішінде
    Концентрлік Саңылау мен сыртқы диаметр арасындағы 0,02 мм
    Беткі әрлеу Өңделген саңылауларда Ra 0,4 - 1,6 мкм
    Бұрғылауды аяқтау Пассивация, жондау, қатты хромдау, анодтау, жалату


    Қолданбалар

    Шұңқыр құрылым бұл өңделген бөлшектерді ішкі өтулер, дәл бекіту беттері және тұрақты өлшемдер қажет болған жерлерде пайдалануға мүмкіндік береді. Дәл бұрылатын қуыс цилиндр құрамдас бөлігі әдетте саңылаулардың туралануына және басқарылатын қабырға қалыңдығына байланысты механикалық жинақтарда қолданылады.

    ● Гидравликалық және пневматикалық цилиндрлер, гильзалар және бездердің корпустары

    ● Мойынтіректердің корпустары мен втулка дайындамалары, біліктерді туралау маңызды

    ● Автоматтандыру және орау жабдықтарында қолданылатын бағыттаушы түтіктер мен төлкелер

    ● Дәл ішкі беттері бар сенсор мен аспап корпустары

    ● Орташа ағынды қолданбаларға арналған сүзгі және бөлгіш денелер

    ● Механикалық құрылымдардың ішіне орнатылған жеңдер мен аралықтарды киіңіз

    Өңдеу процесі

    Дәл бұрылатын қуыс цилиндр құрамдас бөлігін өндіру реттілігі өңдеу кезінде деформацияны бақылау кезінде саңылау дәлдігін сақтауға бағытталған.

    1. Дөрекі токарлық өңдеу және дайындау

    Шикізат дайындалады және өрескел өңдеу өңдеу операцияларына рұқсат қалдыра отырып, артық материалды алып тастайды.

    2. Тесіктерді өңдеу

    Ішкі бұрғылау қажетті диаметрге, тереңдікке және төзімділікке сәйкес аяқталады. Тереңірек саңылаулар үшін өңдеу параметрлері ұзындықтың диаметрге қатынасына сәйкес реттеледі.

    3. Сыртқы диаметрлі өңдеу

    Саңылау мен сыртқы бет арасындағы қатынасты сақтау үшін сыртқы диаметрі ішкі өңдеуден кейін аяқталады.

    4. Жеткізу алдында тексеру

    Өлшемдік жазбалар, материал сертификаттары және тексеру деректері жоба талаптарына сәйкес дайындалуы мүмкін.


    Материалды таңдау

    Материалды таңдау жұмыс ортасына, коррозияға қойылатын талаптарға, өңдеу жағдайларына және соңғы құрастыру талаптарына байланысты.


    Материал Өңдеу жазбасы Жалпы қолданба
    304 тот баспайтын Жұмыс – тез қатаяды; жеңіл өтеді және жомарт салқындатқыш Цилиндр гильзалары, сорғы гильзалары
    316L тот баспайтын Хлоридті пайдалану үшін молибденмен дәнекерлеуге қолайлы Химиялық және тағамдық жабдықтардың корпустары
    1045 көміртекті болат Тозу маңызды жерлерде өңдеуден кейін шыңдалады Гидравликалық бездердің корпустары мен цилиндрлері
    6061 алюминий Өңдеуге жылдам, жеңіл, анодталған Автоматтандырудың бағыттаушы түтіктері мен аралықтары
    Қола / жез Табиғи майланатын мойынтірек беті Втулка дайындамалары және жеңдер


    Сапаны бақылау

    Тексеру саңылау дәлдігіне, дөңгелектілігіне, концентрлілігіне және қабырға қалыңдығына бағытталған. Әрбір өлшем дайын бөлшектердің сызба сипаттамаларына сәйкес келуін қамтамасыз ету үшін өңдеу талаптарымен байланысты.

    1. Тесігін өлшеу

    Ішкі микрометрлер, ауа өлшегіштер және ұңғымаларды компараторлар тек ашу аймағын өлшеудің орнына әртүрлі тереңдіктегі саңылаулардың өлшемдерін тексеру үшін қолданылады.

    2. Геометрияны тексеру

    Дөңгелектік, түзулік және орналасу дәлдігі бірінші баптың өлшеу деректерімен салыстырылады. Саңылау және сыртқы диаметрдің концентрлілігін 0,02 мм шегінде басқаруға болады.

    3. Қабырғаның қалыңдығын тексеру

    Қабырғаның қалыңдығы материалдың біркелкі емес таралуын анықтау үшін айналадағы бірнеше нүктелерде өлшенеді.

    4. Өндірістік жазбалар

    Материалдық сертификаттар мен өлшем ақпараттары өндірісті қадағалау үшін жұмыс нөміріне сәйкес жазылады.


    Неліктен бізді таңдау керек

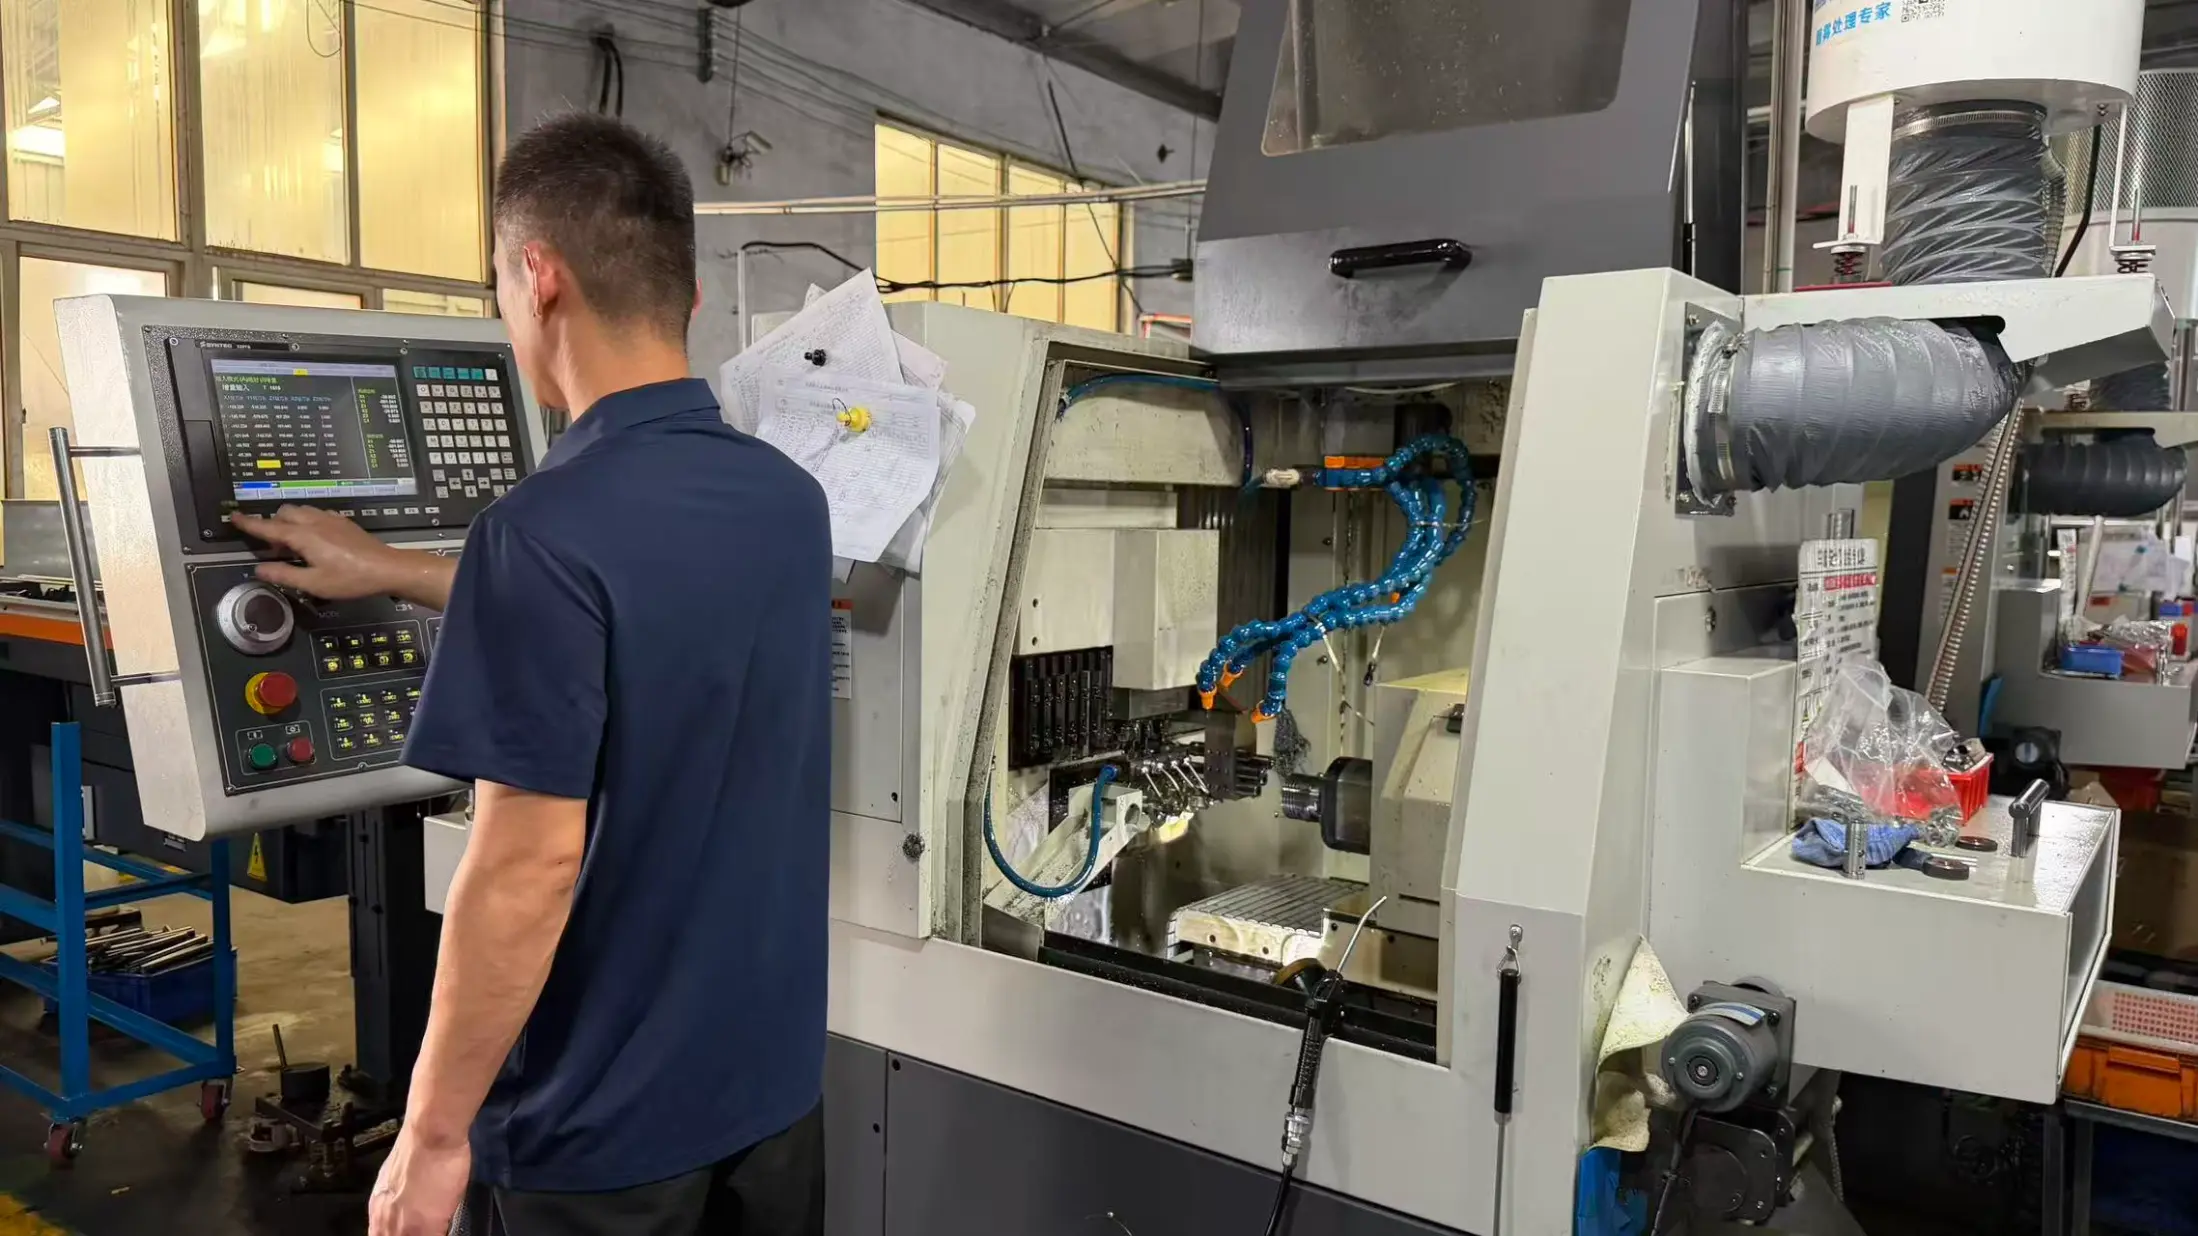
    Туоюань металл Циндаодағы Цимо ауданындағы шеберханасында CNC токарлық және өңдеу операциялары арқылы дәл бұрылатын қуыс цилиндр құрамдас бөлігін өңдейді. Өңдеу қадамдары арасындағы технологиялық айырмашылықтарды азайту үшін токарлық өңдеу, бұрғылау және қайталама операциялар бір өндіріс жүйесі бойынша басқарылады.

    Жабдық

    Цех 20 жоғары жылдамдықты CNC токарлық станоктарды, 5 өңдеу орталығын, 10 қос шпиндельді центрлі бұрғылау станоктарын және 30 автоматты токарлық станоктарды қамтиды.

    Өндіріс аймағы

    Нысан 5 000 м² аумақты алып жатыр, оның ішінде бетті өңдеу мүмкіндігі және ERP арқылы басқарылатын өндіріс кестесі бар.

    Сапа жүйесі

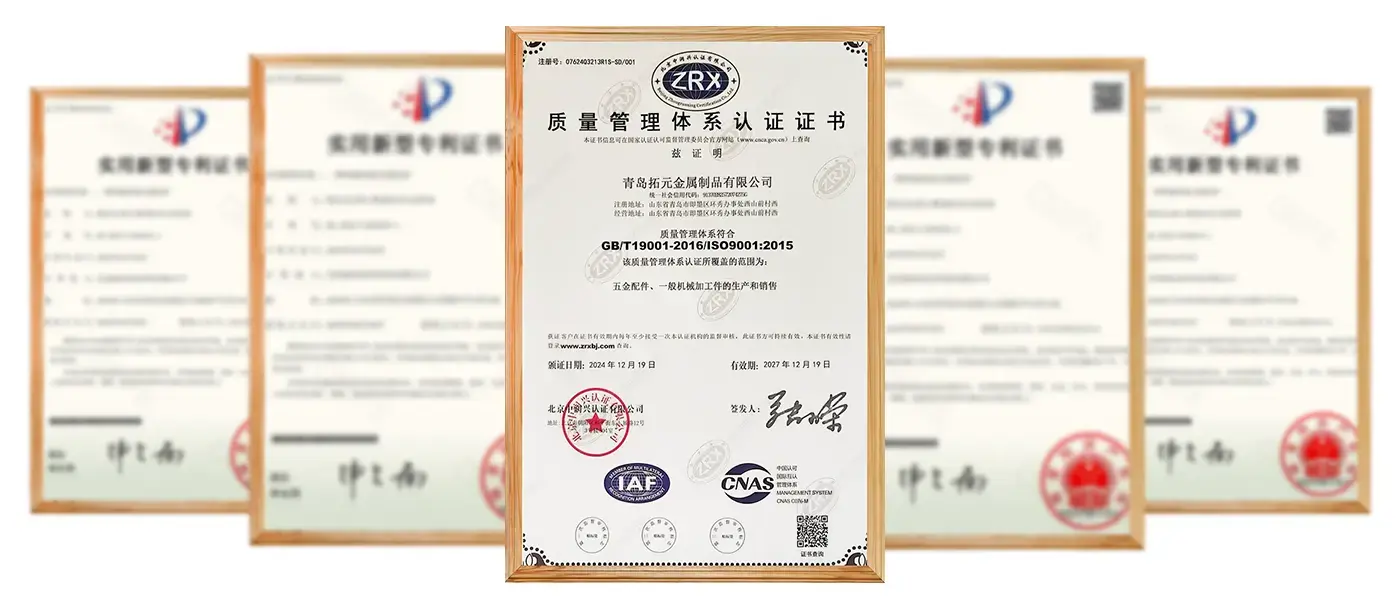
    Өндіріс ISO 9001 сапа менеджменті талаптарына сәйкес келеді, қажет болған жағдайда SGS немесе TUV үшінші тарап инспекциясы қолжетімді.

    Өндірістік қуат

    Жылдық өнім үлгі өндірісін де, тұрақты өндіріс бағдарламаларын да қолдайтын 100 миллион дәл металл бөлшектерден асады.


    Жиі қойылатын сұрақтар

    1-сұрақ: Дәл бұрылатын қуыс цилиндр құрамдас бөлігінде қабырғаны қаншалықты жұқа өңдеуге болады?

    Ж: Біз қабырғаларды шамамен 1,0 мм-ге дейін өңдейміз, ал бөлшек қатты болып қалу үшін қысқа болса, қарап шығу кезінде жұқа болады. Сызбаны жіберіңіз, біз мүмкін болатын қабырғаны технологиялық жоспармен растаймыз.


    2-сұрақ: Сыртқы диаметрі бар ұңғыманы ұстай аласыз ба?

    A: Иә. Бір қондырғыда бұрғылау және бұру концентрлікті 0,02 мм шегінде ұстайды, ал жинаққа қажет жерде тығызырақ болады.


    3-сұрақ: Сіз саңылауларды өңдейсіз бе немесе ұнтақтайсыз ба, сонымен қатар оларды айналдырасыз ба?

    Ж: Үйде бұрап, тесеміз және айнамен өңдеуді немесе тозуға төзімділікті қажет ететін саңылаулар үшін тегістеу немесе қатты хромды реттейміз. Екеуі де бөлікпен цитаталанады, кейін қосылмайды.


    4-сұрақ: Дәйексөз келтіру үшін сізге қандай ақпарат қажет?

    A: 2D немесе 3D материалы, саңылауларға төзімділік және ұңғыма тереңдігі қатынасы бар сызба. Егер сізде тек үлгі болса, оны жіберіңіз, біз оны өлшеп, дәлдікпен бұрылатын қуыс цилиндр құрамдас бөлігіне дәйексөз келтірмес бұрын сызбаны мақұлдауыңыз үшін қайтарамыз.


    5-сұрақ: Бетті өңдеу процестері бар ма?

    A: Иә. Пассивация, өңдеу, қатты хромдау, анодтау және қаптау процестері талаптарға сәйкес реттелуі мүмкін.


    6-сұрақ: Дайын бөлшектер қалай тексеріледі?

    A: Бөлшектер өлшемдік өлшеу, ұңғыманы тексеру, дөңгелектілікті тексеру және өндіріс жазбалары арқылы тексеріледі.


    Сұрау жіберу
    Байланыс ақпараты
    • Мекенжай

      Сишаньцян ауылы, Хуансиу көшесі, Цимо ауданы, Циндао қаласы, Шаньдун провинциясы, Қытай

    • Электрондық пошта

      Lucky@topmachinings.com

    Дәл бұрылған бөлшектер, дәл өңдеу компоненттері, CNC өңделген компоненттері немесе бағалар тізімі туралы сұраулар үшін бізге электрондық поштаңызды қалдырыңыз, біз 24 сағат ішінде байланысамыз.
    Рейтинг:
    5.0
    X
    Біз cookie файлдарын сізге жақсырақ шолу тәжірибесін ұсыну, сайт трафигін талдау және мазмұнды жекелендіру үшін пайдаланамыз. Осы сайтты пайдалану арқылы сіз cookie файлдарын пайдалануымызға келісесіз. Құпиялылық саясаты
    ҚабылдамауҚабылдау